Bayangkan suatu Perusahaan mempunyai mesin injection molding yang terbatas jumlahnya, hanya ada 2 kelompok mesin berdasarkan Tonase, namun harus melayani pesanan dari berbagai klien dengan model produk yang berbeda-beda dalam jumlah sedikit (batch kecil):
- Senin: Mesin mencetak casing remote AC (target panjang 100 mm).
- Selasa pagi: Cetakan (mold) diganti untuk mencetak bodi saklar lampu (target panjang 50 mm).
- Selasa sore: Cetakan diganti lagi untuk membuat tutup stop kontak industri (target panjang 75 mm).
Jika operator menggunakan peta kendali konvensional yang mencatat ukuran mentah produk (raw data), mereka pasti akan kebingungan. Bagaimana mungkin merata-ratakan ukuran 100 mm, 50 mm, dan 75 mm dalam satu grafik yang sama? Terlebih lagi, produksi casing remote AC keburu selesai sebelum sempat mengumpulkan cukup banyak data untuk membuat batas kendali standar.
Di sinilah tantangan Short Run (produksi jangka pendek) dan Small Mixed Batch (campuran batch kecil) terjadi. Solusinya? Kita tidak memplot ukuran fisik asli produk, melainkan memplot penyimpangan (deviasi) dari nilai targetnya.
1. Mengapa Peta Kendali Konvensional Gagal di Produksi Jangka Pendek?
Peta kendali tradisional seperti Xbar-R dirancang untuk produksi massal jangka panjang, di mana satu jenis produk dibuat secara terus-menerus sehingga kita memiliki puluhan data sampel dari komponen yang persis sama.
Dalam Small Mixed Batch, masalahnya adalah:
- Data Terlalu Sedikit: Anda mungkin hanya membuat 5 unit Produk A, lalu langsung beralih ke 10 unit Produk B. Belum sempat menghitung batas kendali untuk Produk A, produksinya sudah selesai.
- Dimensi Berbeda: Produk A memiliki target ukuran 50 mm, sedangkan Produk B targetnya 30 mm. Mustahil menggabungkan ukuran mentah keduanya ke dalam satu grafik yang sama.
Solusinya: Kita tidak memplot ukuran asli produk (), melainkan memplot penyimpangan (deviasi) dari nilai targetnya, atau menggunakan nilai yang telah dinormalisasi.
2. Langkah 1: Mempersiapkan Peta Kendali (Short Run Control Chart)
Sebelum mulai mencatat data di lantai produksi, lakukan persiapan berikut:
- Tentukan Target Nominal untuk Setiap Bagian/Produk:
Setiap produk atau varian harus memiliki spesifikasi atau nilai target () yang jelas (misalnya dari gambar teknik).
- Hitung Penyimpangan (Deviation / Nominal Value Chart):
Alih-alih memplot ukuran aktual (), rumuskan nilai penyimpangan (
) untuk setiap sampel:
d= X-T
Dengan cara ini, semua produk—baik ukuran targetnya 10 mm maupun 100 mm—disetarakan ke dalam skala penyimpangan dari titik nol.
- Pastikan Variabilitas Proses Konsisten:
Meskipun produknya berbeda-beda, pastikan proses pemesinannya menggunakan mesin/alat yang sama sehingga tingkat penyebaran variasi (s) relatif stabil.
3. Contoh Penghitungan Praktis
Mari kita lihat simulasi sederhana pada mesin bubut CNC yang memproduksi 3 model braket berbeda dalam batch kecil secara bergantian.
Data Sampel & Target:
- Model A (Target T=50 mm Pengukuran actual= 50.2;49.9; 50.1
- Model B (Target T=30 mm Pengukuran actual= 29.8, 30.2 dan 30.00
Model C (Target T=75 mm : Pengukuran actual= 74.9; 75.1, 75.0
Langkah Penghitungan Deviasi ():
- Model A:
- Rata-rata deviasi Model A (
):
- Model B:
- Rata-rata deviasi Model B (
):
- Model C:
- Rata-rata deviasi Model C (
):
Cara Memplot ke Peta Kendali:
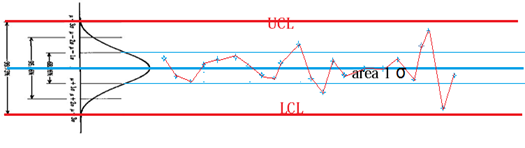
Nilai-nilai deviasi () di atas kemudian digabungkan dan diplot secara kronologis pada satu Peta Kendali Nominal (Nominal Chart).
- Garis Tengah (Center Line / CL):
(artinya proses berjalan tepat di target tanpa penyimpangan).
- Batas Kendali Atas dan Bawah (UCL & LCL): Dihitung berdasarkan standar deviasi gabungan dari proses permesinan tersebut (misalnya
). Jika titik plot berada di luar batas
, operator tahu bahwa mesin sedang mengalami pergeseran (shift) atau keausan alat (tool wear), terlepas dari apa pun model produk yang sedang dikerjakan saat itu.
4. Langkah 2: Menerapkan Peta Kendali Produksi Jangka Pendek dan Batch Kecil
Setelah peta siap, terapkan langkah-langkah operasional berikut di lantai produksi:
- Transisi Antar-Produk yang Mulus: Saat operator mengganti cetakan atau program dari Model A ke Model B, pastikan mereka langsung memperbarui referensi Target (
) pada lembar kerja atau software SPC (Statistical Process Control).
- Pemantauan Real-Time: Setiap kali sampel diambil dari batch kecil, hitung deviasinya (
) dan langsung plot titiknya pada peta kendali universal.
- Tindak Lanjut Cepat (Corrective Action):
- Jika titik berada di dalam batas kendali, lanjutkan produksi.
- Jika ada pola menceng atau keluar batas (misalnya 3 titik berturut-turut berada di atas garis
), segera lakukan pengecekan pada mesin (bisa jadi mata potong aus) sebelum produk cacat menumpuk dalam batch kecil tersebut.
Meskipun memproduksi banyak jenis barang dalam jumlah sedikit tampak rumit untuk dikendalikan, penggunaan Peta Kendali Short Run (Nominal/Deviation Chart) mengubah kerumitan tersebut menjadi sistem yang terstandarisasi. Dengan berfokus pada penyimpangan dari target alih-alih ukuran absolut produk, Anda dapat menjaga stabilitas kualitas mesin secara konsisten di setiap batch produksi.
Salam
Tulisan di atas berdasarkan ISO 7820 tentang Charting techniques for short runs and small mixed batches yang memang dipersyaratkan di AIAG & VDA SPC, bagi rekan-rekan yang memiliki proses yang sering ganti model/short run bisa gunakan model ini, dan bila ingin direview implementasi Control Chart / SPC sekalian training bisa info ke kami di 08777-178-1334 atau hub sales@improvementqhse.com